上海三机/无锡上机 MW1420B、M1320、MA1420A 磨床工作台油缸与操纵箱液压件详解
一、机型背景与液压件概述
上海第三机床厂(上海三机)与无锡上机作为国内磨床制造领域的知名企业,其生产的 MW1420B(万能外圆磨床)、M1320(外圆磨床)、MA1420A(万能外圆磨床)系列产品,广泛应用于机械加工、汽车零部件、轴承制造等行业。这三款磨床的液压系统是整机性能的核心保障,其中工作台油缸与操纵箱液压件尤为关键。
工作台油缸负责驱动磨床工作台实现平稳的往复运动,操纵箱则集中控制液压油的分配、压力调节与换向逻辑。二者配合,直接决定了磨削加工的尺寸精度、表面粗糙度与生产效率。
二、工作台油缸:结构与功能解析
1. 油缸类型与安装方式
MW1420B、M1320、MA1420A均采用双作用单活塞杆液压缸,缸体固定在床身内侧,活塞杆与工作台底部的传动支架连接。油缸两端设有缓冲装置,防止换向时产生冲击。
2. 关键尺寸与参数
| 机型 | 缸径(mm) | 杆径(mm) | 行程(mm) | 额定压力(MPa) |
|------|------------|------------|------------|----------------|
| MW1420B | 70 | 35 | 630 | 2.5 |
| M1320 | 65 | 32 | 550 | 2.5 |
| MA1420A | 70 | 35 | 700 | 2.5 |
注:不同批次产品可能存在细微差异,更换时建议实测确认。
3. 常见故障与维修要点
- 爬行与抖动:多为油缸内泄漏或空气未排净。应检查活塞密封圈(常用Y形或格来圈)是否磨损,并拧开排气螺钉排气。
- 外泄漏:活塞杆油封老化,更换骨架油封或V形组合密封。
- 出力不足:缸筒拉伤或活塞与缸筒间隙过大,需珩磨缸筒或更换总成。
- 缓冲失效:缓冲阀芯或调节螺钉松动,重新调整至无冲击换向。
三、操纵箱液压件:控制核心
1. 操纵箱的组成
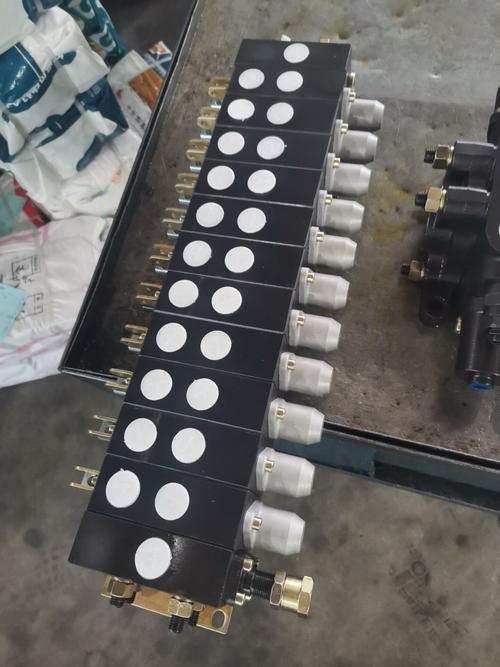
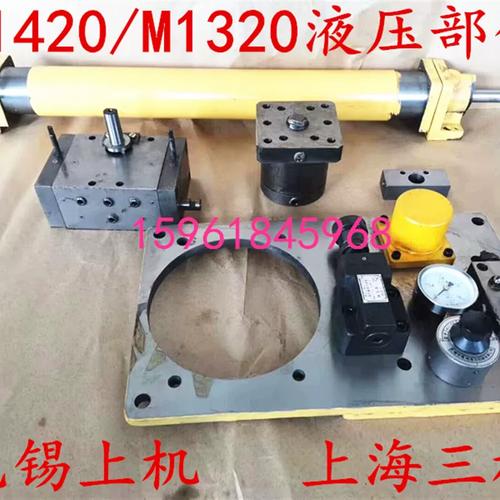
操纵箱是磨床液压系统的“大脑”,安装于床身前方或侧面,内部集成以下液压元件:
- 换向阀:两位四通或三位四通电磁换向阀,控制工作台往复。
- 节流阀:调节工作台运动速度,常见为单向节流阀或调速阀。
- 溢流阀:设定系统压力,保护液压泵与管路。
- 开停阀:手动控制液压系统启停。
- 换向撞块与先导阀:机械-液压联动,实现自动换向。
- 压力表开关与压力表:监测系统压力。
2. 典型液压原理
液压泵输出的压力油进入操纵箱,经溢流阀调定压力后,由换向阀分配至工作台油缸的左右腔。节流阀串联在回油路或进油路中,实现无级调速。当工作台撞块碰到先导阀时,先导阀切换控制油路,推动主换向阀换向,从而改变油缸运动方向。
3. 常见故障与维修要点
- 换向冲击大:先导阀节流孔堵塞或缓冲调节不当。清洗节流孔,调整缓冲螺钉。
- 换向停滞:主换向阀阀芯卡死,多为油液污染。拆洗阀芯,检查配合间隙(通常0.008~0.015mm)。
- 速度不稳定:节流阀阀芯磨损或油温过高。更换节流阀,检查冷却系统。
- 系统压力不足:溢流阀先导阀卡滞或弹簧疲劳。清洗先导阀,更换弹簧。
- 外泄漏:操纵箱结合面密封垫老化或管接头松动。更换密封垫,紧固管接头。
四、液压件选用与替换建议
- 型号核对:上海三机与无锡上机虽图纸相近,但部分液压件安装尺寸不同。采购时需提供原机床铭牌、液压件实物照片或测绘尺寸。
- 密封件材质:建议选用耐油丁腈橡胶(NBR)或聚氨酯(PU),温度较高时可选氟橡胶(FKM)。
- 油液要求:推荐使用32号或46号抗磨液压油,定期过滤,油温控制在15~55℃。
- 清洗与装配:维修时所有液压件需用煤油清洗,禁用棉纱擦拭;装配时涂抹少量液压油,扭矩按说明书要求。
五、
MW1420B、M1320、MA1420A磨床的工作台油缸与操纵箱液压件,是保障机床往复精度与换向可靠性的核心部件。理解其结构原理、掌握常见故障的排查方法,并严格选用适配液压件,可有效延长机床使用寿命,减少停机损失。若遇到复杂液压故障,建议结合液压原理图逐段排查,或联系专业维修服务商。
本文所述参数与维修方法基于常见机型整理,具体以随机技术文件为准。
如若转载,请注明出处:http://www.hwguanjia.com/product/46.html
更新时间:2026-10-09 03:37:52