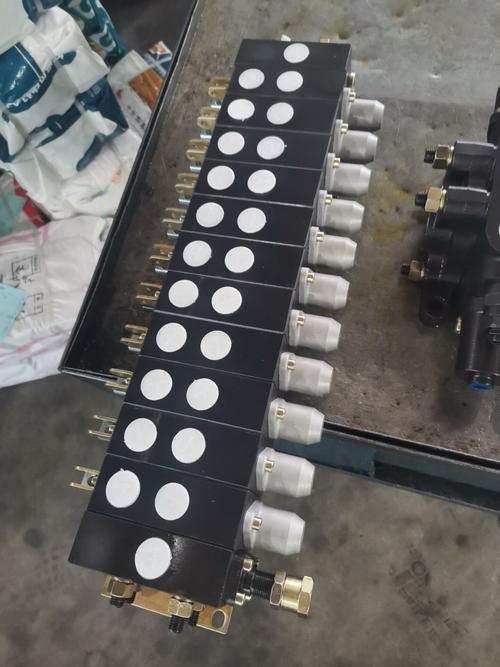
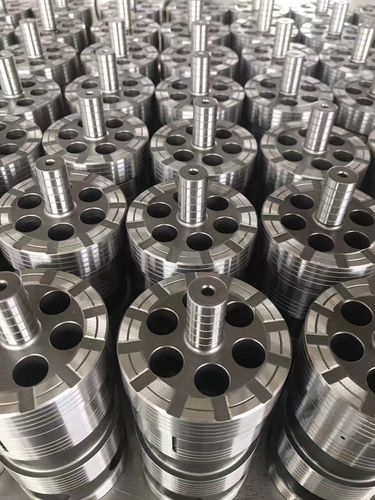
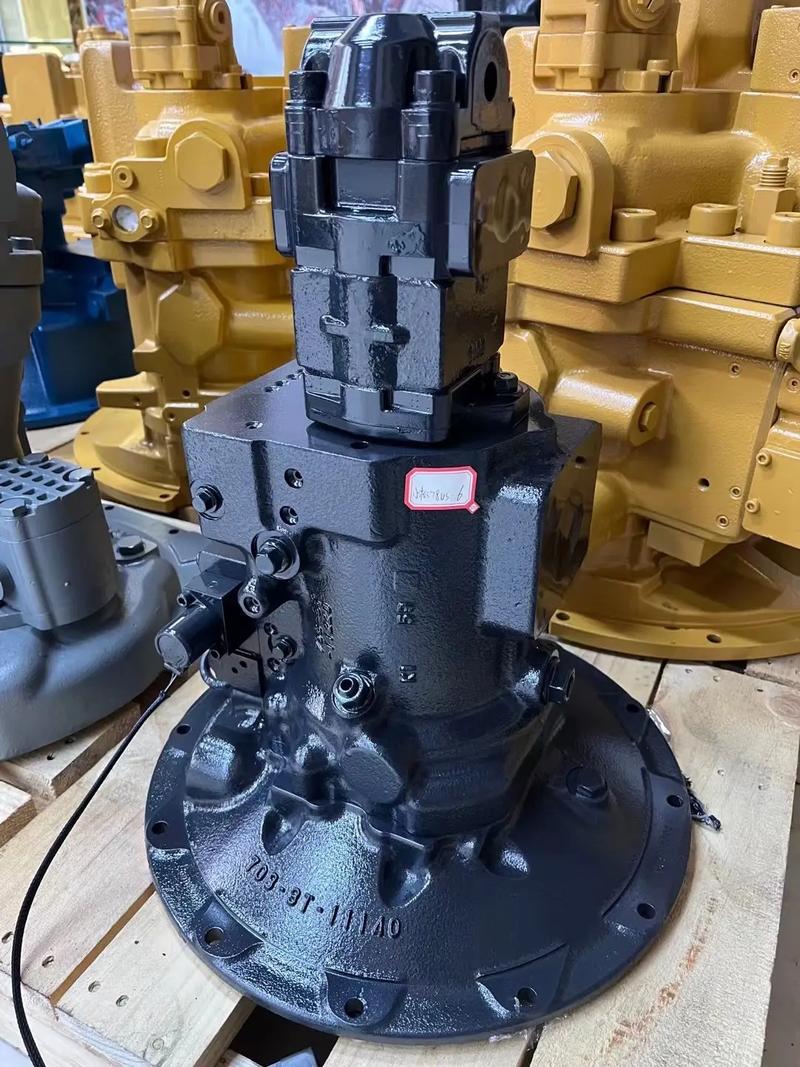
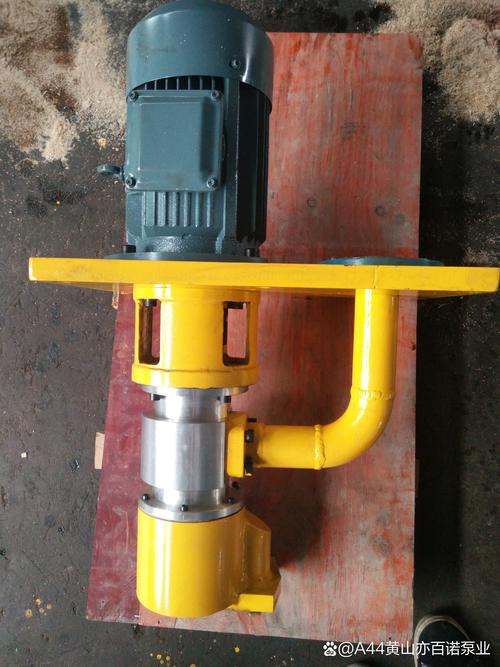
液压件工厂的MES解决方案 智能生产,高效未来
一、引言
虽然我国液压件行业经过多年发展,已形成较为完整的产业体系,但在高端液压件领域,仍面临产品一致性差、生产周期长、质量追溯困难等痛点。尤其在多品种、小批量、高精密的生产模式下,传统依赖人工经验与纸质单据的管理方式,已难以满足现代液压件工厂对效率与品质的双重追求。制造执行系统(MES)作为连接企业计划层与车间控制层的“神经中枢”,正成为液压件工厂迈向智能生产、实现高效未来的关键抓手。
二、液压件生产管理的典型挑战
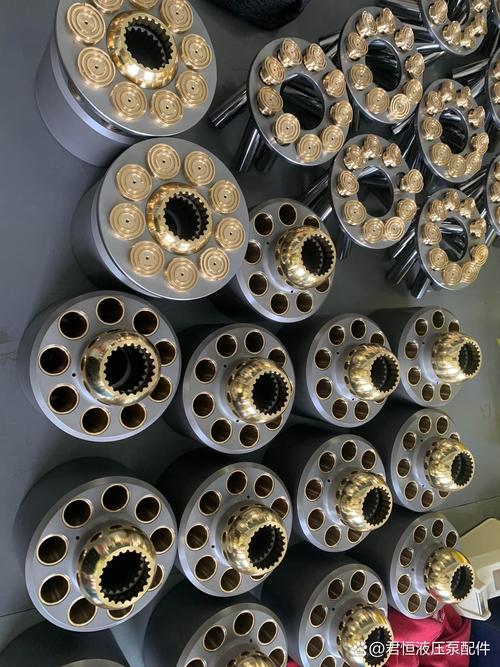
液压件(如泵、马达、阀、缸等)具有加工工序长、精度要求高、热处理与清洗等特殊工艺并存的特点。其生产管理通常面临以下难题:
- 计划与调度脱节:ERP下达的订单在车间执行时,常因设备状态、人员技能、刀具模具等因素偏离原有节奏,插单、急单频繁。
- 过程数据黑箱:每道工序的加工参数(如压力、温度、时间)难以实时采集,出现质量问题往往只能事后“救火”。二维码/条码尚未全面贯通,导致产品批次、机加与装配之间的正反向追溯困难。
- 设备利用率低:数控机床、清洗机、试压台等关键设备的开动率、故障率缺乏统计,换型时间过长,OEE(全局设备效率)偏低。
- 质量闭环缺失:首检、巡检、终检记录分散在纸质表格中,S PC(统计过程控制)无法有效指导工艺改进,不合格品处理流程滞后。
三、MES在液压件工厂的核心应用场景
针对上述痛点,一套贴合液压件工艺特点的MES解决方案应从以下层面构建:
- 高级计划与排程:结合有限产能与交期优先级,自动生成工序级作业计划,并支持可视化拖拽调整。针对阀体、阀芯等典型零件的“机加—清洗—装配—试压”节拍,实现精准排程。
- 生产 execution 与防错:通过工位机或PDA实时开工、报工。对关键工序设置强制校验,例如缸体拧紧扭矩、试压压力及保压时间等,不具备条件时无法流转,从源头杜绝错漏装。
- 全流程质量追溯:以条形码/二维码作为唯一身份标识,从原材料入库、切割、热处理、精加工到成品入库,完整记录每道工序的操作者、设备、时间及工艺参数。最终可向上关联至炉号、向下追溯至客户,时间粒度精确到秒。
- 设备物联与OEE:通过机联网技术采集 CNC、试压设备等的启停、报警及主轴运行信息。系统自动统计设备利用率、性能开动率及合格品率等,并对异常停机、冗余待机予以提醒。
- 数字化SOP与看板:工位端直接推送三维图示或电子作业指导书至智能终端,工人点击索引即可调阅装配动画、试压曲线等。利用车间大屏看板公示计划达成、质量缺陷排名及各班长/班组效率排名等,倒逼管理改善。
四、应用价值与实施路径简议
液压件生产线成功实践表明,专业MES的上线可以减少原先用于填报与交接的间接人员、能协助将废品率明显减低的PDCA路径固定下来,且新员工培养周期逐渐缩短。例如,威海某液压件厂的案例显示,按时交付率至少提升10个百分点以上,制品库存也随着畅流得以真实下降。
在实施中,工厂不宜追求MES上线即“大容量全模块”,而可遵循“痛点突破、先软后硬、以点带面”的路径。通常优先实现工单派工与安灯防错之后,陆续开启由‘设备导入过程的高频监测参数’提取的活动。具体分期可视厂区旧设备及人员 IT 基础灵活制定。企业应同步加大对基础自动化的必要改造(如若干检具升级触屏控制输入口)与终端激励培训的联动,确保每一个横跨工艺与安全品质的操作现场都是易学可靠的。
五、
从速度驱动到质量与成本兼具的技术型企业。液压件的制造未来在智造脉动的节拍里不是“徒做链接的系统边界文档即代表终点”,因而在充满激烈竞争走势的整体区域和赛道版图中终要有越来越智能化可靠的MES及所有团队人员思维观念的深刻蜕化。在智能生产护航战略推进实现全员主动进步,降创新品次品后使液压部件工厂真正赢得前行。“功能附加繁”——追求那种实实在在的成本缩减效率和有效系统现场有机适应性也许是一件相对专业经理负责的风险战略。”然而每台细小高质阀元件在这串构与转圜以及加力摩擦低耗都凝炼机器每一次的高可靠运转,正是用此类细碎可靠积本成万的进阶行程方可拥抱一个新缰与高效未来。
如若转载,请注明出处:http://www.hwguanjia.com/product/45.html
更新时间:2026-10-09 20:32:26